|
|
| Marchio: | CHG |
| Numero di modello: | AC-17 |
| MOQ: | 1 insieme |
| Prezzo: | 100,000-300,000 USD |
| Condizioni di pagamento: | L/C,D/A,D/P,T/T |
| Capacità di approvvigionamento: | 10 set all'anno |
Linea Automatica di Verniciatura a Polvere per Profili in Alluminio
Sistema Integrato di Finitura a Polvere per Estrusi di Alluminio
Questa linea automatica di verniciatura a polvere è sviluppata per la finitura superficiale continua di profili in alluminio di diverse lunghezze, sezioni trasversali e requisiti applicativi.
Un sistema di trasporto aereo trasporta i profili attraverso le principali sezioni di lavorazione, garantendo un movimento stabile del pezzo e collegando pretrattamento, essiccazione, applicazione della polvere, polimerizzazione e raffreddamento in un flusso di produzione integrato.
Vengono utilizzati caricamento e scaricamento manuali per mantenere la flessibilità nella lavorazione di diversi tipi di profili o lotti di produzione. L'intero sistema è ingegnerizzato in base ai prodotti del cliente, alla produzione richiesta, agli standard di verniciatura e allo spazio di officina disponibile.
Caratteristiche Principali del Sistema
Trasporto Continuo Aereo
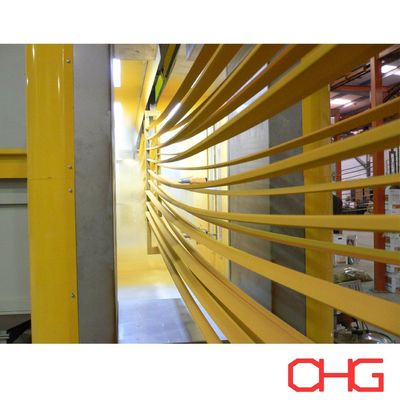
Il trasportatore aereo garantisce il movimento continuo dei profili in alluminio tra le diverse fasi di processo, riducendo lo spazio occupato a terra dall'officina per la movimentazione dei materiali.
La configurazione del trasportatore è determinata in base a:
Lunghezza e sezione trasversale del profilo
Peso del pezzo
Numero di profili per gancio
Capacità produttiva richiesta
Distanza tra i ganci
Tempo di processo
Altezza libera di fabbrica
Ganci personalizzati possono essere progettati per mantenere un posizionamento appropriato del pezzo durante il pretrattamento, la spruzzatura e la polimerizzazione.
Caricamento e Scaricamento Manuale Flessibile
I profili vengono posizionati manualmente sui ganci del trasportatore alla stazione di carico e rimossi dopo la verniciatura e il raffreddamento.
Questa disposizione offre flessibilità nella gestione di prodotti con diverse lunghezze e geometrie di sezione trasversale, senza richiedere complicate attrezzature di carico automatico.
Applicazione Automatica della Polvere
La sezione di spruzzatura può utilizzare pistole elettrostatiche automatiche e reciprocatori per l'applicazione continua della polvere.
Dove la geometria del prodotto richiede una copertura aggiuntiva, possono essere integrate nella linea anche stazioni di ritocco manuale.
Processo Produttivo Tipico
Un processo completo di verniciatura di profili in alluminio può essere organizzato come segue:
Carico → Pulizia Superficiale → Pretrattamento Chimico → Essiccazione Umidità → Spruzzatura Elettrostatica a Polvere → Polimerizzazione → Raffreddamento → Ispezione → Scarico
La sequenza esatta di pretrattamento e i parametri di verniciatura sono determinati in base alla lega di alluminio, alla finitura richiesta, alle prestazioni anticorrosive e al sistema di polvere selezionato.
1. Pulizia Superficiale
Prima del trattamento chimico, i contaminanti devono essere rimossi dalla superficie dell'alluminio.
La pulizia è progettata per eliminare sostanze quali:
Olio e grasso
Polvere
Residui di estrusione
Contaminazione da manipolazione
Altre impurità superficiali
Una pulizia efficace prepara il substrato per il successivo trattamento chimico e contribuisce a prestazioni stabili della verniciatura.
2. Pretrattamento dell'Alluminio
Dopo la pulizia, i profili subiscono un appropriato processo di pretrattamento chimico.
A seconda delle specifiche di verniciatura, il processo può includere:
Sgrassaggio
Risciacquo con acqua
Attacco o trattamento superficiale
Risciacquo aggiuntivo
Trattamento di conversione
Risciacquo finale
Per i profili in alluminio, possono essere selezionati trattamenti di conversione adatti a base di cromati o senza cromo, in base alle prestazioni di verniciatura richieste e alle specifiche del progetto.
Il pretrattamento può essere progettato come sistema a spruzzo o a immersione, a seconda della geometria del profilo, della capacità produttiva, del processo chimico e delle condizioni di fabbrica.
3. Essiccazione Umidità
Dopo le fasi di pretrattamento umido, i profili entrano nella sezione di essiccazione.
L'acqua residua viene rimossa prima della spruzzatura elettrostatica per fornire condizioni superficiali adeguate all'applicazione della polvere.
La temperatura di essiccazione e il tempo di permanenza sono determinati in base alle dimensioni del profilo, allo spessore della sezione, alla velocità del trasportatore e alla capacità produttiva richiesta.
4. Spruzzatura Elettrostatica a Polvere
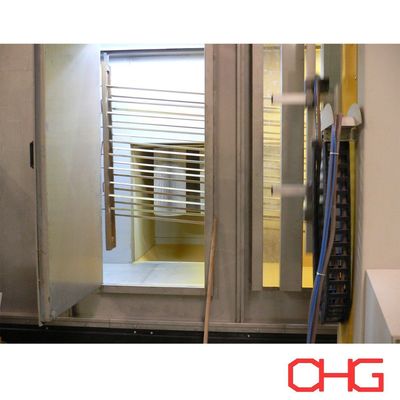
I profili essiccati vengono trasportati nella cabina di spruzzatura a polvere.
Le pistole elettrostatiche caricano le particelle di polvere, che vengono attratte dai pezzi in alluminio messi a terra.
Il sistema di applicazione può essere configurato con:
Pistole automatiche per polvere
Reciprocatori
Pistole manuali per ritocco
Apparecchiature di alimentazione della polvere
Sistema di recupero polvere
La quantità di pistole, il loro posizionamento e la disposizione della spruzzatura sono selezionati in base alla sezione trasversale del profilo, alla velocità del trasportatore, alla capacità produttiva e alla copertura di verniciatura richiesta.
5. Polimerizzazione della Polvere
Dopo la spruzzatura, i profili in alluminio verniciati entrano nel forno di polimerizzazione.
Il riscaldamento controllato fa sì che la polvere applicata si fonda, fluisca e reticoli formando un film di verniciatura continuo.
Il sistema di polimerizzazione è progettato in base a:
Specifiche di polimerizzazione del produttore di polvere
Temperatura del metallo richiesta
Spessore del profilo in alluminio
Dimensioni del pezzo
Velocità del trasportatore
Capacità produttiva
Condizioni di polimerizzazione corrette sono importanti per ottenere l'adesione, l'aspetto e le proprietà meccaniche richieste della verniciatura.
6. Raffreddamento
Dopo aver lasciato il forno di polimerizzazione, i profili passano attraverso un'area di raffreddamento.
Il raffreddamento naturale o ad aria forzata può essere selezionato in base alla capacità della linea, alla temperatura del pezzo e allo spazio di fabbrica disponibile.
Una volta sufficientemente raffreddati, i profili possono essere ispezionati e scaricati in sicurezza.
7. Ispezione Qualità Verniciatura
I profili in alluminio finiti possono essere controllati secondo i requisiti di verniciatura applicabili.
Gli elementi di ispezione tipici includono:
Spessore del film secco
Aspetto superficiale
Colore e brillantezza
Adesione
Uniformità della verniciatura
Difetti superficiali visibili
Ulteriori test possono essere specificati in base agli standard di qualità del cliente e all'applicazione del prodotto.
Recupero Polvere e Cambio Colore
La cabina di spruzzatura può essere integrata con un appropriato sistema di recupero polvere per raccogliere la polvere in eccesso.
Le attrezzature di recupero sono selezionate in base a:
Volume di produzione
Numero di colori di polvere
Frequenza dei cambi colore
Requisiti di recupero polvere
Tempo di pulizia cabina richiesto
Per i produttori che cambiano frequentemente colore, la configurazione della cabina di spruzzatura e del sistema di recupero dovrebbe essere considerata congiuntamente durante la progettazione iniziale della linea di produzione.
Applicazioni
La linea può essere ingegnerizzata per la verniciatura di prodotti in alluminio quali:
Profili architettonici
Telai per finestre e porte
Profili per facciate continue
Estrusi industriali in alluminio
Profili per mobili
Componenti decorativi in alluminio
Telai per pannelli solari
Profili per sistemi edilizi
Componenti per il trasporto
Altri prodotti estrusi in alluminio
Ingegneria Specifica per Progetto
Ogni linea di verniciatura per profili in alluminio è sviluppata in base alle condizioni di produzione effettive del cliente, piuttosto che utilizzare una configurazione di attrezzature fissa.
Per preparare il progetto della linea di produzione, le seguenti informazioni sono importanti:
Disegni e sezioni trasversali dei profili
Lunghezze massime e minime dei profili
Dimensioni e peso del pezzo
Capacità oraria o giornaliera richiesta
Profili per gancio
Specifiche di verniciatura
Requisiti di pretrattamento
Tipo di polvere
Numero di colori e frequenza dei cambi colore
Dimensioni e altezza libera della fabbrica
Energia termica disponibile
Alimentazione elettrica locale
Livello di automazione richiesto
Sulla base di questi parametri, possiamo ingegnerizzare una soluzione completa che copra il sistema di pretrattamento, la sezione di essiccazione umidità, il trasportatore aereo, la cabina di spruzzatura a polvere, le attrezzature di applicazione automatica, il sistema di recupero polvere, il forno di polimerizzazione, la sezione di raffreddamento, il sistema di controllo e il layout della linea di produzione.
Contattateci con le specifiche dei vostri profili in alluminio e i requisiti di produzione per una proposta tecnica e un preventivo personalizzati.