|
|
| Marchio: | CHG |
| Numero di modello: | AC-02 |
| MOQ: | 1 insieme |
| Prezzo: | 100,000-300,000 USD |
| Condizioni di pagamento: | L/C,D/A,D/P,T/T |
| Capacità di approvvigionamento: | 10 set all'anno |
Linee di produzione di verniciatura a polvere per ricambi auto con spruzzatura automatica
CHG progetta e fornisce linee di produzione automatiche di verniciatura a polvere per ricambi auto, integrando pretrattamento superficiale, applicazione elettrostatica di polvere, polimerizzazione termica e movimentazione dei materiali in un processo di produzione coordinato.
Questa linea di produzione è sviluppata per la verniciatura di componenti automobilistici realizzati in leghe di alluminio e lamiere d'acciaio. Combina carico assistito da ascensore, pretrattamento chimico multistadio, essiccazione controllata, spruzzatura automatica di polvere, ritocco manuale, polimerizzazione e raffreddamento forzato.
La sezione di spruzzatura incorpora cabine di spruzzatura in acciaio inossidabile e PVC, mentre il controllo di temperatura e umidità aiuta a mantenere condizioni ambientali adeguate durante l'applicazione della polvere.
Ogni fase di produzione è configurata in base alle caratteristiche del pezzo del cliente, alle prestazioni di rivestimento richieste, alla capacità produttiva e al layout della fabbrica.
La linea di produzione è costituita da diverse sezioni di lavorazione interconnesse progettate per supportare operazioni di produzione continue.
| Sezione di Produzione | Funzione Principale |
|---|---|
| Carico Assistito da Ascensore | Supporta il carico e il trasferimento del pezzo |
| Pre-sgrassaggio | Rimuove oli iniziali e contaminanti superficiali |
| Sgrassaggio | Fornisce un'ulteriore pulizia delle superfici metalliche |
| Risciacquo con acqua | Rimuove i residui chimici di pulizia |
| Pretrattamento di vetrificazione | Forma uno strato di conversione compatibile sulla superficie metallica |
| Soffiaggio ad aria | Rimuove l'acqua residua dalle superfici e dalle rientranze del pezzo |
| Forno di essiccazione | Elimina l'umidità residua prima della spruzzatura |
| Raffreddamento pre-spruzzatura | Porta i pezzi a condizioni adatte per l'applicazione della polvere |
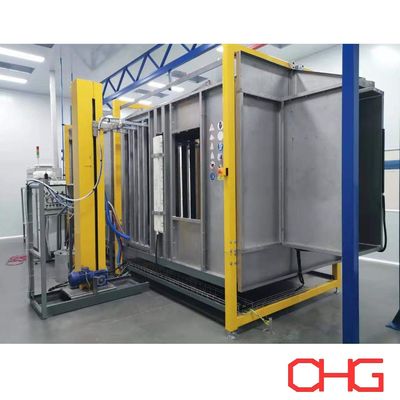
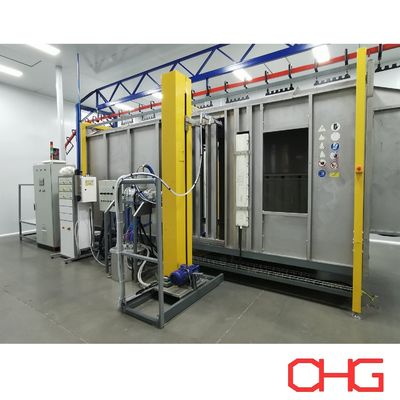
| Cabine di spruzzatura in acciaio inossidabile e PVC | Forniscono aree chiuse per la verniciatura a polvere |
| Pistole di spruzzatura automatiche | Eseguono l'applicazione primaria di polvere elettrostatica |
| Stazioni di ritocco manuale | Forniscono una copertura aggiuntiva dove necessario |
| Controllo di temperatura e umidità | Mantiene le condizioni ambientali di spruzzatura specificate |
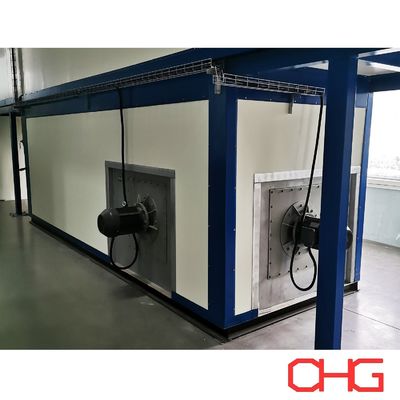
| Forno di polimerizzazione | Polimerizza termicamente il rivestimento in polvere |
| Sistema di raffreddamento forzato | Riduce la temperatura del pezzo dopo la polimerizzazione |
| Scarico manuale | Consente agli operatori di rimuovere i componenti finiti |
Il layout dell'attrezzatura e i parametri tecnici sono stabiliti in base ai requisiti di produzione del cliente.
I ricambi auto possono variare significativamente per dimensioni, spessore del materiale, geometria superficiale e specifiche di rivestimento.
Alcuni componenti hanno superfici piane relativamente semplici, mentre altri contengono sezioni stampate, giunti saldati, bordi e aree incassate che richiedono un'ulteriore considerazione durante la spruzzatura.
Questa linea di rivestimento è progettata per accogliere diversi prodotti metallici automobilistici attraverso manipolazione personalizzata dei pezzi e disposizioni di spruzzatura.
Il sistema è destinato a componenti metallici conduttivi idonei, tra cui:
Parti in lega di alluminio
Componenti in lamiera d'acciaio
Parti metalliche stampate
Assemblaggi automobilistici fabbricati
Strutture metalliche saldate
La chimica di pretrattamento e i materiali di verniciatura a polvere devono essere selezionati in base al substrato e alle prestazioni richieste.
La sezione di carico incorpora attrezzature di sollevamento per assistere nella movimentazione e nel posizionamento dei pezzi.
Questa disposizione può supportare il trasferimento di componenti automobilistici sulla linea di produzione, in particolare dove le dimensioni del prodotto o i requisiti di movimentazione rendono il carico manuale diretto meno conveniente.
Le attrezzature di sollevamento e la stazione di carico sono ingegnerizzate in base al peso del pezzo, alle dimensioni, alla disposizione di sospensione e alla capacità produttiva richiesta.
La configurazione finale di carico è coordinata con il sistema di trasporto e il layout dell'officina.
La preparazione della superficie è una parte critica del processo di verniciatura a polvere per auto.
Prima dell'applicazione della polvere, i componenti metallici devono essere puliti e trattati chimicamente per fornire condizioni adatte all'adesione del rivestimento e alla resistenza alla corrosione.
Questa linea di produzione incorpora una sequenza di pretrattamento multistadio costituita da pre-sgrassaggio, sgrassaggio, risciacquo, vetrificazione e rimozione dell'acqua.
La fase iniziale di pulizia rimuove una parte degli oli, lubrificanti e altri contaminanti residui dalla stampaggio, formatura, lavorazione o fabbricazione.
Ciò riduce il carico di contaminanti che entrano nelle successive fasi di trattamento.
La seconda fase di pulizia fornisce un'ulteriore rimozione dei residui di lavorazione dalle superfici metalliche.
La chimica di pulizia, la temperatura e il tempo di trattamento sono selezionati in base al substrato e al livello di contaminazione.
Dopo lo sgrassaggio, i pezzi passano attraverso fasi di risciacquo per rimuovere i residui chimici di pulizia.
Un risciacquo appropriato aiuta a ridurre il trascinamento chimico nella fase di rivestimento di conversione.
La linea di produzione incorpora un processo di pretrattamento di vetrificazione, comunemente associato a rivestimenti di conversione a film sottile utilizzati nella finitura metallica industriale.
A seconda del sistema chimico selezionato, questo trattamento può essere adatto per substrati in acciaio e alluminio.
Il rivestimento di conversione è destinato a supportare l'adesione della verniciatura a polvere e le prestazioni anticorrosione.
La chimica di pretrattamento e i parametri operativi devono essere verificati per i materiali metallici effettivi e le specifiche di rivestimento.
Dopo il trattamento chimico e il risciacquo, l'aria compressa viene utilizzata per rimuovere l'acqua residua dai pezzi.
Questa fase è particolarmente utile per componenti con pieghe, canali, sezioni incassate o altre geometrie in cui l'acqua può accumularsi.
Il soffiaggio ad aria riduce il carico di umidità che entra nel forno di essiccazione.
Dopo il pretrattamento, i pezzi entrano nella sezione di essiccazione.
Il forno di essiccazione rimuove l'umidità residua prima dell'applicazione elettrostatica della polvere.
Le condizioni di essiccazione sono determinate in base alle dimensioni del pezzo, allo spessore del metallo, alla velocità del trasportatore e alla capacità produttiva richiesta.
Dopo l'essiccazione, i componenti passano attraverso una sezione di raffreddamento prima di entrare nella cabina di spruzzatura.
Questa fase aiuta a portare la temperatura del pezzo all'interno dell'intervallo adatto per il processo di verniciatura a polvere selezionato.
Il controllo della temperatura del pezzo può essere importante per una deposizione stabile della polvere e per la finitura superficiale richiesta.
La sezione di applicazione del rivestimento incorpora cabine di spruzzatura costruite con materiali in acciaio inossidabile e PVC.
La disposizione della cabina è sviluppata in base al metodo di spruzzatura, alle dimensioni del pezzo, ai requisiti di estrazione della polvere e al layout di produzione.
La costruzione in acciaio inossidabile fornisce un involucro industriale durevole adatto per operazioni di verniciatura a polvere specificate.
La cabina può essere progettata con un adeguato accesso alle pistole di spruzzatura, attrezzature di estrazione, illuminazione e disposizioni di manutenzione.
La costruzione in PVC offre resistenza chimica e facilita la pulizia ordinaria.
Le dimensioni e le aperture della cabina sono coordinate con l'involucro del pezzo e le attrezzature di spruzzatura.
L'area di applicazione della polvere include il controllo di temperatura e umidità per mantenere le condizioni operative specificate.
Le condizioni ambientali possono influenzare il comportamento della polvere, l'applicazione elettrostatica e la consistenza del rivestimento.
Gli intervalli di temperatura e umidità relativa richiesti sono stabiliti in base al materiale in polvere, alle raccomandazioni delle attrezzature e ai requisiti di produzione.
La linea di produzione combina la spruzzatura automatica di polvere con l'applicazione manuale supplementare.
Questa disposizione supporta operazioni di rivestimento ripetibili consentendo al contempo un'attenzione aggiuntiva a geometrie di prodotto complesse.
Le pistole di spruzzatura elettrostatica automatiche applicano particelle di polvere cariche a componenti automobilistici messi a terra.
Il numero di pistole di spruzzatura, le loro posizioni e qualsiasi movimento alternativo sono selezionati in base alle dimensioni del pezzo e ai requisiti di rivestimento.
La spruzzatura automatica è particolarmente adatta per la produzione ripetitiva che coinvolge componenti con geometrie coerenti.
Le stazioni di spruzzatura manuale forniscono flessibilità di applicazione aggiuntiva.
Gli operatori possono regolare gli angoli delle pistole e le distanze di spruzzatura per affrontare aree come:
Giunti saldati
Superfici incassate
Angoli stampati
Staffaggi e sezioni di collegamento
Bordi complessi
Aree parzialmente schermate dalle pistole automatiche
La necessità di ritocco manuale dipende dalla geometria effettiva del pezzo e dalla copertura del rivestimento richiesta.
Dopo l'applicazione della polvere, i componenti automobilistici rivestiti entrano nel forno di polimerizzazione.
Durante il riscaldamento, la polvere si fonde e scorre per formare un film continuo. Le polveri termoindurenti subiscono successivamente reticolazione chimica per sviluppare le loro proprietà specificate.
Il sistema di polimerizzazione è progettato in base ai requisiti del produttore della polvere selezionato.
Importanti fattori di progettazione includono:
Temperatura del metallo richiesta
Tempo di permanenza per la polimerizzazione
Materiale del pezzo
Spessore del metallo
Dimensioni del componente
Velocità del trasportatore
Circolazione dell'aria nel forno
Uniformità della temperatura
Energia di riscaldamento
Poiché i componenti in acciaio e alluminio possono avere caratteristiche termiche diverse, la disposizione della polimerizzazione deve essere valutata in base ai prodotti effettivi.
Dopo la polimerizzazione, i pezzi rivestiti entrano in una sezione di raffreddamento forzato.
La circolazione dell'aria accelera il raffreddamento e aiuta a preparare i componenti per la successiva movimentazione.
Il sistema di raffreddamento è configurato in base alla massa del pezzo, alla capacità produttiva richiesta e allo spazio disponibile in fabbrica.
Dopo il raffreddamento, gli operatori rimuovono manualmente i componenti finiti dalla linea di produzione.
I prodotti possono quindi procedere all'ispezione, all'assemblaggio, all'imballaggio o ad altre operazioni di produzione.
Il processo completo può essere riassunto come segue:
Carico assistito da ascensore → Pre-sgrassaggio → Sgrassaggio → Risciacquo → Pretrattamento di vetrificazione → Soffiaggio ad aria → Essiccazione → Raffreddamento pre-spruzzatura → Spruzzatura automatica di polvere → Ritocco manuale → Polimerizzazione → Raffreddamento forzato → Scarico manuale
L'ispezione di qualità può essere incorporata secondo i requisiti di gestione della produzione e della qualità del cliente.
I componenti automobilistici possono richiedere standard specifici di prestazioni del rivestimento a seconda della loro applicazione e dell'ambiente di servizio.
La linea di produzione è progettata per supportare condizioni di processo controllate attraverso le fasi di pretrattamento, spruzzatura e polimerizzazione.
I tipici elementi di ispezione di qualità includono:
Spessore del film secco
Aspetto superficiale
Adesione del rivestimento
Consistenza del colore
Livello di lucentezza
Copertura del rivestimento
Prestazioni di polimerizzazione
Resistenza alla corrosione
Potrebbero essere necessari test aggiuntivi in base alle specifiche automobilistiche del cliente.
La qualità del rivestimento dipende dalle prestazioni combinate della preparazione del substrato, dei materiali di rivestimento, dei parametri di applicazione, delle condizioni di polimerizzazione e del controllo di produzione.
La linea può essere ingegnerizzata per componenti idonei in lega di alluminio e acciaio utilizzando chimica di pretrattamento e materiali di rivestimento compatibili.
Il sistema di pretrattamento multistadio fornisce pulizia, risciacquo e trattamento di conversione prima dell'applicazione della polvere.
Il controllo di temperatura e umidità supporta un ambiente più stabile per la verniciatura a polvere elettrostatica.
Le pistole di spruzzatura automatiche gestiscono l'operazione di rivestimento primaria, mentre il ritocco manuale fornisce flessibilità per componenti automobilistici complicati.
Essiccazione, raffreddamento pre-spruzzatura, polimerizzazione e raffreddamento forzato sono integrati nella sequenza di produzione.
Il carico assistito da ascensore e lo scarico manuale possono essere configurati in base alle caratteristiche del pezzo del cliente e alle condizioni della fabbrica.
L'attrezzatura è disposta per coordinare il movimento dei pezzi tra le sezioni di lavorazione e ridurre la movimentazione non necessaria.
La linea di verniciatura a polvere può essere personalizzata per componenti metallici idonei utilizzati nella produzione automobilistica, tra cui:
Staffaggi automobilistici
Assemblaggi in lamiera d'acciaio
Componenti in lega di alluminio
Supporti strutturali del veicolo
Componenti del contenitore della batteria
Alloggiamenti per attrezzature automobilistiche
Parti metalliche stampate
Assemblaggi automobilistici saldati
Componenti di rinforzo in metallo
Altri ricambi automobilistici fabbricati
L'idoneità del prodotto dipende dal substrato, dalla geometria del componente, dalla specifica del rivestimento e dalla capacità produttiva richiesta.
| Parametro | Configurazione |
|---|---|
| Applicazione | Componenti metallici automobilistici |
| Materiali del substrato | Leghe di alluminio e lamiere d'acciaio |
| Carico | Assistito da ascensore |
| Scarico | Manuale |
| Pretrattamento | Pre-sgrassaggio, sgrassaggio, risciacquo e vetrificazione |
| Rimozione dell'acqua | Soffiaggio ad aria compressa |
| Essiccazione | Forno di essiccazione integrato |
| Raffreddamento pre-spruzzatura | Incluso |
| Materiali cabina di spruzzatura | Acciaio inossidabile e PVC |
| Applicazione polvere | Spruzzatura automatica con ritocco manuale |
| Ambiente di spruzzatura | Controllo temperatura e umidità |
| Polimerizzazione | Polimerizzazione termica integrata |
| Raffreddamento post-polimerizzazione | Raffreddamento forzato |
| Capacità produttiva | Personalizzato |
| Dimensioni del pezzo | Secondo le specifiche del prodotto |
| Livello di automazione | Specifico del progetto |
| Layout di fabbrica | Personalizzato |
CHG sviluppa linee di produzione di verniciatura a polvere per auto in base ai requisiti di produzione effettivi del cliente.
Per preparare un progetto preliminare e un preventivo, si prega di fornire:
Disegni o fotografie di componenti automobilistici
Materiali del pezzo
Lunghezza, larghezza e altezza massime
Peso massimo del singolo pezzo
Capacità produttiva oraria o giornaliera richiesta
Spessore del rivestimento richiesto
Specifiche della verniciatura a polvere
Requisiti di resistenza alla corrosione
Specifiche di pretrattamento
Numero di colori di rivestimento
Frequenza di cambio colore
Dimensioni della fabbrica disponibili
Altezza libera dell'officina
Energia di riscaldamento e alimentazione elettrica
Standard di qualità automobilistici applicabili
Livello di automazione richiesto
Sulla base di questi parametri, CHG può sviluppare una proposta tecnica che copra il sistema di pretrattamento, le attrezzature di carico, le cabine di spruzzatura, le attrezzature di spruzzatura automatica e manuale, i forni di essiccazione e polimerizzazione, le sezioni di raffreddamento, la movimentazione dei materiali e i controlli generali della linea di produzione.
CHG fornisce soluzioni complete per linee di produzione di verniciatura a polvere per produttori che richiedono attrezzature integrate di finitura superficiale per parti metalliche automobilistiche.
Questa configurazione combina pretrattamento di vetrificazione multistadio, carico assistito da ascensore, cabine di spruzzatura in acciaio inossidabile e PVC, spruzzatura automatica con ritocco manuale, condizioni di spruzzatura controllate, polimerizzazione termica e raffreddamento forzato.
Il sistema è ingegnerizzato in base ai materiali dei componenti del cliente, alla capacità produttiva, ai requisiti di rivestimento e al layout della fabbrica.
Contatta CHG con le specifiche delle tue parti automobilistiche e i requisiti di produzione per ricevere una proposta e un preventivo personalizzati per la linea di produzione di verniciatura a polvere.
![]()
![]()