|
|
| Marchio: | CHG |
| Numero di modello: | AC-28 |
| MOQ: | 1 insieme |
| Prezzo: | 100,000-300,000 USD |
| Condizioni di pagamento: | T/T,D/P,D/A,L/C |
| Capacità di approvvigionamento: | 10 set all'anno |
Linea di produzione di rivestimento in polvere di estrusione di alluminio con trasportatore aereo
CHG fornisce linee di rivestimento in polvere di estrusione di alluminio personalizzate per i produttori che richiedono una soluzione integrata per la preparazione superficiale, l'applicazione elettrostatica di polvere e la cura termica.
Progettata per la lavorazione di profili di alluminio di lunghezze e forme trasversali diverse, questa linea di produzione utilizza un trasportatore aereo per trasportare i pezzi sospesi attraverso le fasi di rivestimento.Le stazioni di carico e scarico manuali consentono agli operatori di gestire diverse configurazioni di profili e di regolare le disposizioni di appesa in base al prodotto.
L'apparecchiatura è progettata in base alla capacità di produzione del cliente, alle dimensioni del profilo in alluminio, alle specifiche di rivestimento e al layout della fabbrica.
Dal pretrattamento chimico all'ispezione finale, il sistema riunisce le operazioni di finitura essenziali in un processo di produzione coordinato.
I produttori di alluminio per estrusione producono spesso una vasta gamma di prodotti, tra cui cornici per finestre, profili architettonici, sezioni strutturali e componenti industriali.
Questi prodotti possono variare per lunghezza, spessore della parete, geometria della sezione trasversale e finitura superficiale richiesta.
Un'adeguata linea di rivestimento in polvere deve tener conto di queste variazioni nel determinare la distanza tra i trasportatori, l'orientamento del pezzo, la disposizione delle pistole da spruzzo e le condizioni di indurimento.
CHG sviluppa la configurazione della linea di produzione in base ai prodotti effettivi piuttosto che applicare dimensioni di apparecchiatura identiche a ogni progetto.
Lunghezza massima del profilo in alluminio
Larghezza del profilo e forma della sezione trasversale
Peso del singolo pezzo da lavorare
Capacità di produzione necessaria
Orientazione e spaziatura pendenti
Specifiche dello spessore del rivestimento
Requisiti di pretrattamento
Numero di colori di rivestimento
Dimensioni disponibili in officina
Energia di riscaldamento e alimentazione elettrica
Questi parametri costituiscono la base per la selezione delle attrezzature e lo sviluppo del layout della linea di produzione.
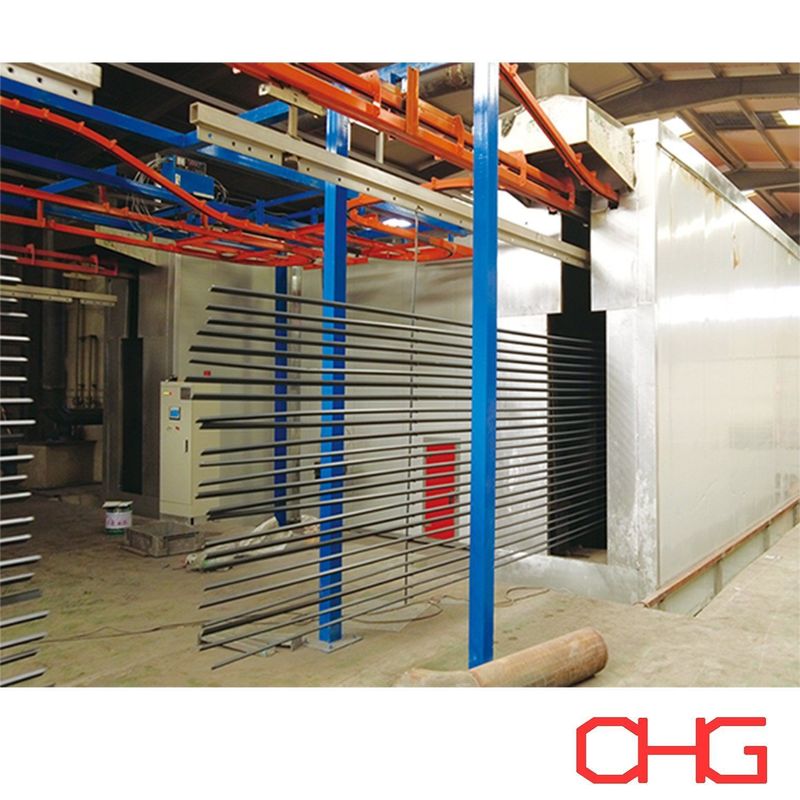
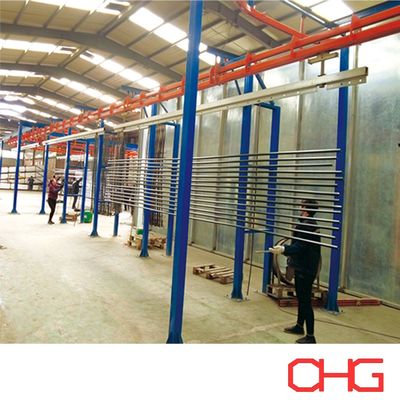
Il trasportatore aereo collega le principali sezioni di lavorazione e trasporta i profili di alluminio attraverso la linea di produzione.
I pezzi da lavorare sono sospesi da appendiabiti personalizzati, consentendo alle superfici richieste di rimanere accessibili durante il trattamento e la spruzzatura.
Il trasportatore è progettato in base alle dimensioni del profilo, alla disposizione dei pendolari e alla capacità di produzione richiesta.
Fattori di ingegneria importanti includono la distanza tra i vettori, il percorso della pista, la velocità del trasportatore, la capacità di carico e l'altezza libera della fabbrica.
Per le estrussioni di alluminio lunghe, l'organizzazione della sospensione deve considerare anche la stabilità del pezzo e il potenziale movimento durante il trasporto.
Gli operatori posizionano i profili in alluminio sulle appendiabiti del trasportatore nella stazione di carico.
Il caricamento manuale consente di regolare l'organizzazione della sospensione per diverse forme di prodotto e lotti di produzione.
Si possono progettare dispositivi adatti per sostenere i profili e mantenere un'adeguata distanza tra i pezzi adiacenti.
Dopo la cura e il raffreddamento, i profili di alluminio finiti vengono rimossi dal trasportatore.
L'area di scarico è disposta in modo da consentire un accesso adeguato agli operatori e facilitare il trasferimento per l'ispezione, l'imballaggio o le successive operazioni di fabbricazione.
| Attrezzature | Funzione |
|---|---|
| Stazione di carico | Accensione manuale di profili di alluminio |
| Convogliatore aereo | Trasporto tra le fasi di produzione |
| Sistema di pulizia superficiale | Rimozione di oli e contaminanti |
| Sistema di pretrattamento chimico | Preparazione di superfici in alluminio per il rivestimento |
| Apparecchiature di risciacquo | Eliminazione dei residui chimici |
| Forno di asciugatura | Eliminazione dell'umidità residua |
| Stanza di spruzzatura della polvere | Applicazione di polvere elettrostatica chiusa |
| Apparecchiature per la spruzzatura di polvere | Applicazione di polvere su superfici in alluminio a terra |
| Sistema di recupero della polvere | Raccogliere polvere spruzzata in eccesso |
| Curare il forno | Curatura termica del rivestimento |
| Sezione di raffreddamento | raffreddamento dei profili finiti |
| Zona di ispezione | Verifica della qualità del rivestimento |
| Stazione di scarico | Rimozione manuale dei prodotti rivestiti |
| Sistema di controllo | Coordinamento del funzionamento dell'apparecchiatura |
L'organizzazione dell'apparecchiatura può essere adattata ai requisiti di processo del cliente e allo spazio disponibile in fabbrica.
Il processo tipico segue questa sequenza:
Caricamento manuale → pulizia → pretrattamento chimico → risciacquo → asciugatura → spruzzatura elettrostatica → raffreddamento → controllo qualità → scarico manuale
I profili in alluminio possono contenere oli, lubrificanti, polveri e residui derivanti da operazioni di estrusione, lavorazione o altre operazioni di fabbricazione.
Prima del rivestimento, questi contaminanti devono essere rimossi per preparare le superfici metalliche al pretrattamento chimico.
Le attrezzature di pulizia e le condizioni di esercizio sono selezionate in funzione del tipo e della quantità di contaminazione.
A seconda delle esigenze di produzione, il processo di pulizia può essere effettuato mediante trattamento a spruzzo o immersione.
Dopo la pulizia, i profili sono sottoposti a un trattamento di conversione chimica.
Questa fase prepara la superficie dell'alluminio per l'applicazione in polvere e supporta l'adesione e la resistenza alla corrosione del rivestimento richiesti.
Le tecnologie di pretrattamento idonee possono includere rivestimenti di conversione cromatici o privi di cromo, a seconda dei requisiti di prestazione del substrato e del rivestimento.
Il processo chimico è selezionato in base alla lega di alluminio, all'applicazione prevista e agli standard di qualità applicabili.
Le fasi di risciacquo sono incorporate come richiesto per rimuovere le sostanze chimiche residue del trattamento.
Dopo il pretrattamento e il risciacquo, i profili vengono immessi nel forno di asciugatura.
Questa sezione elimina l'acqua rimanente sulle superfici e all'interno dei canali o delle aree incassate.
Le condizioni di asciugatura sono determinate in base alla geometria del profilo, allo spessore del materiale, alla velocità del trasportatore e alla capacità di produzione.
I pezzi devono essere sufficientemente asciutti prima di entrare nella sezione di applicazione della polvere.
I profili di alluminio preparati entrano nella cabina di spruzzatura, dove pistole a polvere elettrostatiche applicano il materiale di rivestimento selezionato.
Le particelle di polvere cariche sono attratte dalle superfici di alluminio a terra, formando uno strato di polvere prima della cura.
L'arrangiamento della pistola a spruzzo è progettato in base alla sezione trasversale del profilo e alla copertura di rivestimento richiesta.
Per i profili con geometrie complicate, gli angoli delle pistole, le distanze di spruzzatura e i parametri di applicazione possono richiedere ulteriori regolazioni.
A seconda del progetto, la sezione di spruzzatura può incorporare pistole automatiche, reciprocatori e attrezzature di aggiustamento manuale.
Dopo l'applicazione della polvere, il trasportatore trasporta i profili rivestiti nel forno di curaggio.
Durante il riscaldamento, la polvere si scioglie e scorre per formare un film continuo.
Per i rivestimenti in polvere termo-resistenti, la reazione di indurimento sviluppa le proprietà meccaniche e protettive specificate.
La temperatura del forno e il tempo di permanenza sono determinati in base alle raccomandazioni del produttore della polvere e alla temperatura del metallo richiesta.
Il sistema di indurimento deve tenere conto delle differenze di spessore della parete del profilo, della densità di carico e della velocità del trasportatore.
Dopo la cura, i profili di alluminio rivestiti entrano in una zona di raffreddamento.
Il raffreddamento naturale o forzato può essere selezionato in funzione della capacità di produzione e dello spazio disponibile in officina.
I profili vengono raffreddati a una temperatura adeguata prima dello scarico e della manipolazione.
I prodotti finiti vengono ispezionati in base ai requisiti di rivestimento del cliente.
I tipici elementi di ispezione includono:
Spessore della pellicola a secco
Aspetto della superficie
Consistenza del colore
Livello di lucentezza
Adesione del rivestimento
Difetti visibili della superficie
Copertura del rivestimento
Per le applicazioni architettoniche o industriali con specifiche norme di prestazione possono essere richieste prove aggiuntive.
I profili in alluminio spesso contengono canali, bordi, scanalature e altre caratteristiche che influenzano la deposizione della polvere.
L'apparecchiatura di irrigazione deve pertanto essere disposta secondo la geometria della sezione trasversale effettiva.
Il numero di pistole e le posizioni di installazione sono selezionati per fornire una copertura adeguata delle superfici specificate.
Per i sistemi di spruzzatura automatica, il movimento del reciprocatore e la velocità del trasportatore sono coordinati con il processo di applicazione.
L'effettiva messa a terra elettrica è importante per l'applicazione di polveri elettrostatiche.
Occorre mantenere le appende e i punti di contatto per sostenere una deposizione stabile della polvere.
La distribuzione della polvere, le impostazioni della pistola da spruzzo, la distanza di applicazione e il movimento del pezzo sono regolati in base allo spessore del film richiesto.
Il rivestimento finito è verificato mediante adeguate procedure di ispezione.
La cabina di spruzzo può essere collegata a un sistema di recupero della polvere progettato per raccogliere il materiale spruzzato in eccesso.
A seconda dell'applicazione, il sistema di recupero può includere la separazione a ciclone, la filtrazione a cartuccia o altre attrezzature di raccolta idonee.
Le attrezzature di recupero sono selezionate in base alle caratteristiche della polvere, alla capacità di produzione e al numero di colori.
Per i produttori che producono colori multipli, la progettazione della cabina di spruzzo dovrebbe considerare anche l'accessibilità della pulizia e le procedure di cambio colore.
La polvere recuperata può essere riutilizzata se è compatibile con le raccomandazioni del produttore del rivestimento e con gli standard di qualità richiesti.
La linea di produzione può essere personalizzata per una varietà di prodotti in alluminio, tra cui:
Profili per finestre in alluminio
Estrussioni del telaio delle porte
Profili per pareti a tenda
Profili di alluminio per architettura
Componenti di divisorie in alluminio
Profili di alluminio decorativi
Estrussioni industriali di alluminio
Componenti di mobili in alluminio
Fabbricazione a partire da materiali di acciaio
Prodotti di alluminio di fabbricazione generale
La configurazione appropriata dell'attrezzatura dipende dalle dimensioni del prodotto, dal volume di produzione e dalle prestazioni di rivestimento richieste.
Il sistema di trasportatori e appesi può essere progettato per estrussioni di alluminio con diverse lunghezze, sezioni trasversali e pesi.
La pulizia, il pretrattamento, l'essiccazione, la spruzzatura, la cura e il raffreddamento possono essere collegati in una linea di produzione completa.
La manipolazione manuale consente agli operatori di adattarsi a diversi tipi di profili e a diverse impostazioni di sospensione.
Il sistema di trattamento chimico è selezionato in base al substrato di alluminio e alle prestazioni di rivestimento richieste.
La velocità del trasportatore, l'intervallo tra gli appendiabiti e il tempo di resistenza alla stagnazione sono calcolati in base alla capacità di produzione richiesta.
Le dimensioni delle attrezzature e il percorso dei trasportatori sono sviluppati in base allo spazio disponibile in officina e al flusso di materiali.
| Parametro | Personalizzazione |
|---|---|
| Tipo di prodotto | Profili e estrussioni di alluminio |
| Lunghezza massima del pezzo da lavorare | Secondo le esigenze del cliente |
| Peso massimo del pezzo da lavorare | Sulla base della progettazione del trasportatore e dell'angolo |
| Convogliatore | Sistema di trasporto aereo |
| Caricamento | Manuale |
| Scarico | Manuale |
| Trattamento superficiale | Pulizia e trattamento di conversione chimica dell'alluminio |
| Applicazione della polvere | Spruzzo elettrostatico di polvere |
| Stanza di spruzzatura | Dimensioni personalizzate |
| Recupero della polvere | Secondo le esigenze di produzione |
| Asciugatura | Forno di asciugatura integrato |
| Curatore | Forno di raffreddamento a polvere |
| Frigorifero | Altri tipi di apparecchiature |
| Capacità di produzione | Personalizzato |
| Livello di automazione | Specifica del progetto |
| Disegno del laboratorio | Ingegneria su misura |
CHG sviluppa linee di produzione di rivestimenti in polvere per profili di alluminio in base ai prodotti reali e alle condizioni di fabbricazione del cliente.
Per la preparazione di un progetto preliminare di attrezzature e di un preventivo, indicare:
Disegni o fotografie di profili di alluminio
Lunghezza, larghezza e altezza massime
Peso massimo del pezzo da lavorare
Capacità di produzione oraria o giornaliera richiesta
Numero di profili per appendiabiti
Spessore richiesto del rivestimento in polvere
Tipo di rivestimento in polvere
Numero di colori di rivestimento
Frequenza di cambiamento di colore
Specifiche del pretrattamento
Norme di qualità dei rivestimenti applicabili
Dimensioni disponibili in officina
Altezza libera di fabbrica
Energia di riscaldamento e alimentazione elettrica
Livello di automazione richiesto
Questi dettagli consentono alla CHG di valutare la disposizione del trasportatore, le attrezzature di pretrattamento superficiale, la cabina di spruzzatura, il sistema di recupero della polvere, il forno di curaggio e la disposizione complessiva della linea di produzione.
CHG fornisce soluzioni integrate per le linee di produzione di rivestimenti in polvere per i produttori di estrussione di alluminio e per gli impianti industriali di finitura dei metalli.
Questa configurazione combina il trasporto aereo, il carico e lo scarico manuali, il pretrattamento della superficie dell'alluminio, l'applicazione di polvere elettrostatica, la cura termica e il raffreddamento.
Ogni sistema è progettato in base alle dimensioni del profilo del cliente, ai requisiti di rivestimento, alla capacità produttiva e alle condizioni di fabbrica.
Contatta CHG con le specifiche del profilo di alluminio e i requisiti di produzione per ricevere una proposta e un preventivo personalizzati per la linea di produzione di rivestimento in polvere.